Controllable. Repeatable. Scalable. Kurtz Ersa Flying Ray® S
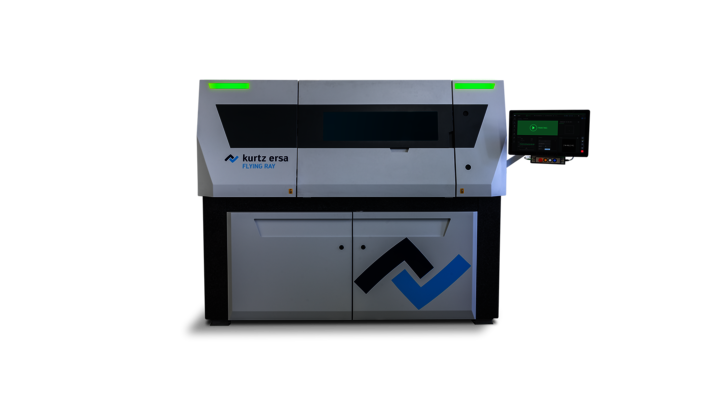
Modular & skalierbar. Der Flying Ray® S ist der erste metallische 3D-Drucker aus der neuen Produktfamilie bei Kurtz Ersa. Er verbindet das etabliert PBF-LB/M-Verfahren mit einer neuen Maschinenarchitektur für die industrielle additive Fertigung von metallischen Bauteilen. Strahlführung, Software und Prozessführung sind als Gesamtsystem aufeinander abgestimmt.
Highlights Flying Ray® SAdditive Manufacturing
Wir haben unseren MultiHead-Drucker in Modularbauweise entwickelt. Das heißt, eine Anpassung ist gemäß Ihren Vorstellungen und Bauteilanforderungen möglich.
Auf einen Blick:
- Bauraum: 250 x 250 x 350 mm
- Verfügbarer Werkstoff: Edelstahl 316L
- Geplante Werkstoffe: Inconel IN 718, Titan Ti6Al4V
- Laserleistung: 400W je Pivot, ein oder zwei Arme verfügbar
Vorteile der Pivot-Arm-TechnologiePBF-LB/M-Verfahren
Mit dem Flying Ray® S setzt Kurtz Ersa auf eine einzigartige PBF-LB/M-Technologie: Der Pivot-Arm führt den Laser über das gesamte Baufeld und schafft so die Grundlage für einen beherrschbaren, wiederholbaren und skalierbaren Prozess. Das Ergebnis:
- homogene Eigenschaften im gesamten Bauraum
- gleichbleibende Qualität der Bauteile unabhängig von ihrer Positionierung
- Prozessbeherrschung und Reproduzierbarkeit
- offene Maschinenarchitektur
Controllable. Repeatable. ScalableFlying Ray® S
Hochfunktional durch senkrecht auftreffende Laserstrahlen
In regulierten und sicherheitskritischen Anwendungen muss jedes Bauteil zuverlässig gelingen. Ein gutes Ergebnis allein reicht nicht aus. Qualität muss reproduzierbar sein – unabhängig davon, wo das Bauteil auf der Bauplatte entsteht.
Genau dafür haben wir von Kurtz Ersa den Flying Ray® S entwickelt. Seine innovative Technologie führt den Laser so über das Pulverbett, dass der Strahl immer im gleichen Winkel auftrifft. So entstehen gleiche Bedingungen über das gesamte Baufeld. Von der Mitte bis zum Rand.
Baujob-Vorbereitung, Prozessüberwachung und Reporting
Fuse-IQ: Belichtungsplanung für Flying Ray®
Fuse-IQ ist das Herzstück der Baujob-Vorbereitung. Mithilfe intelligenter Algorithmen wird die Belichtungsplanung erstellt. Dabei fließen nicht nur die Bauteilgeometrie, sodern auch das physikalische Verhalten des verwendeten Materials und der relevanten Anlagenkomponenten in die Aufbereitung ein. So steht der exakte Ablauf des gesamten Bauprozesse bereits vor dem Start der Anlage fest.
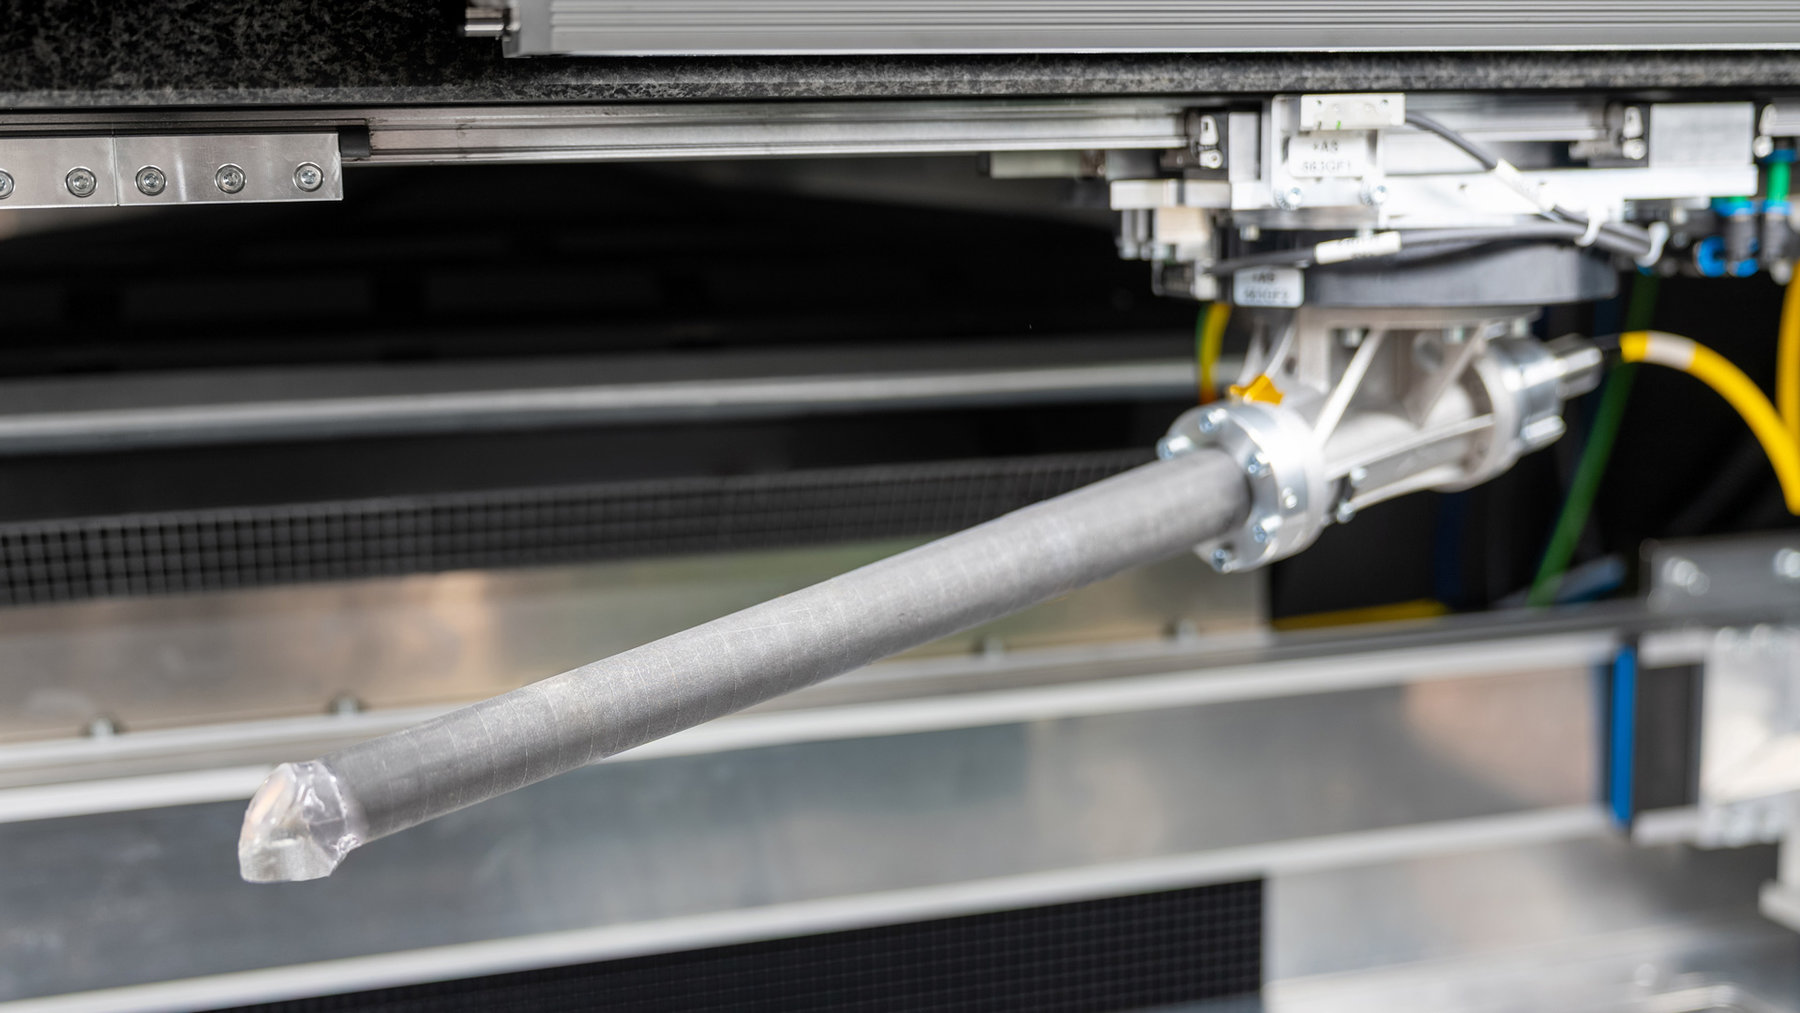
Der Job-Report dokumentiert Angaben zum Baujob, zur Maschine, zu Softwareständen und zum verwendeten Parametersatz. So lassen sich die dokumentierten Fertigungsbedingungen später nachvollziehen.
Die Belichtung folgt dem Plan
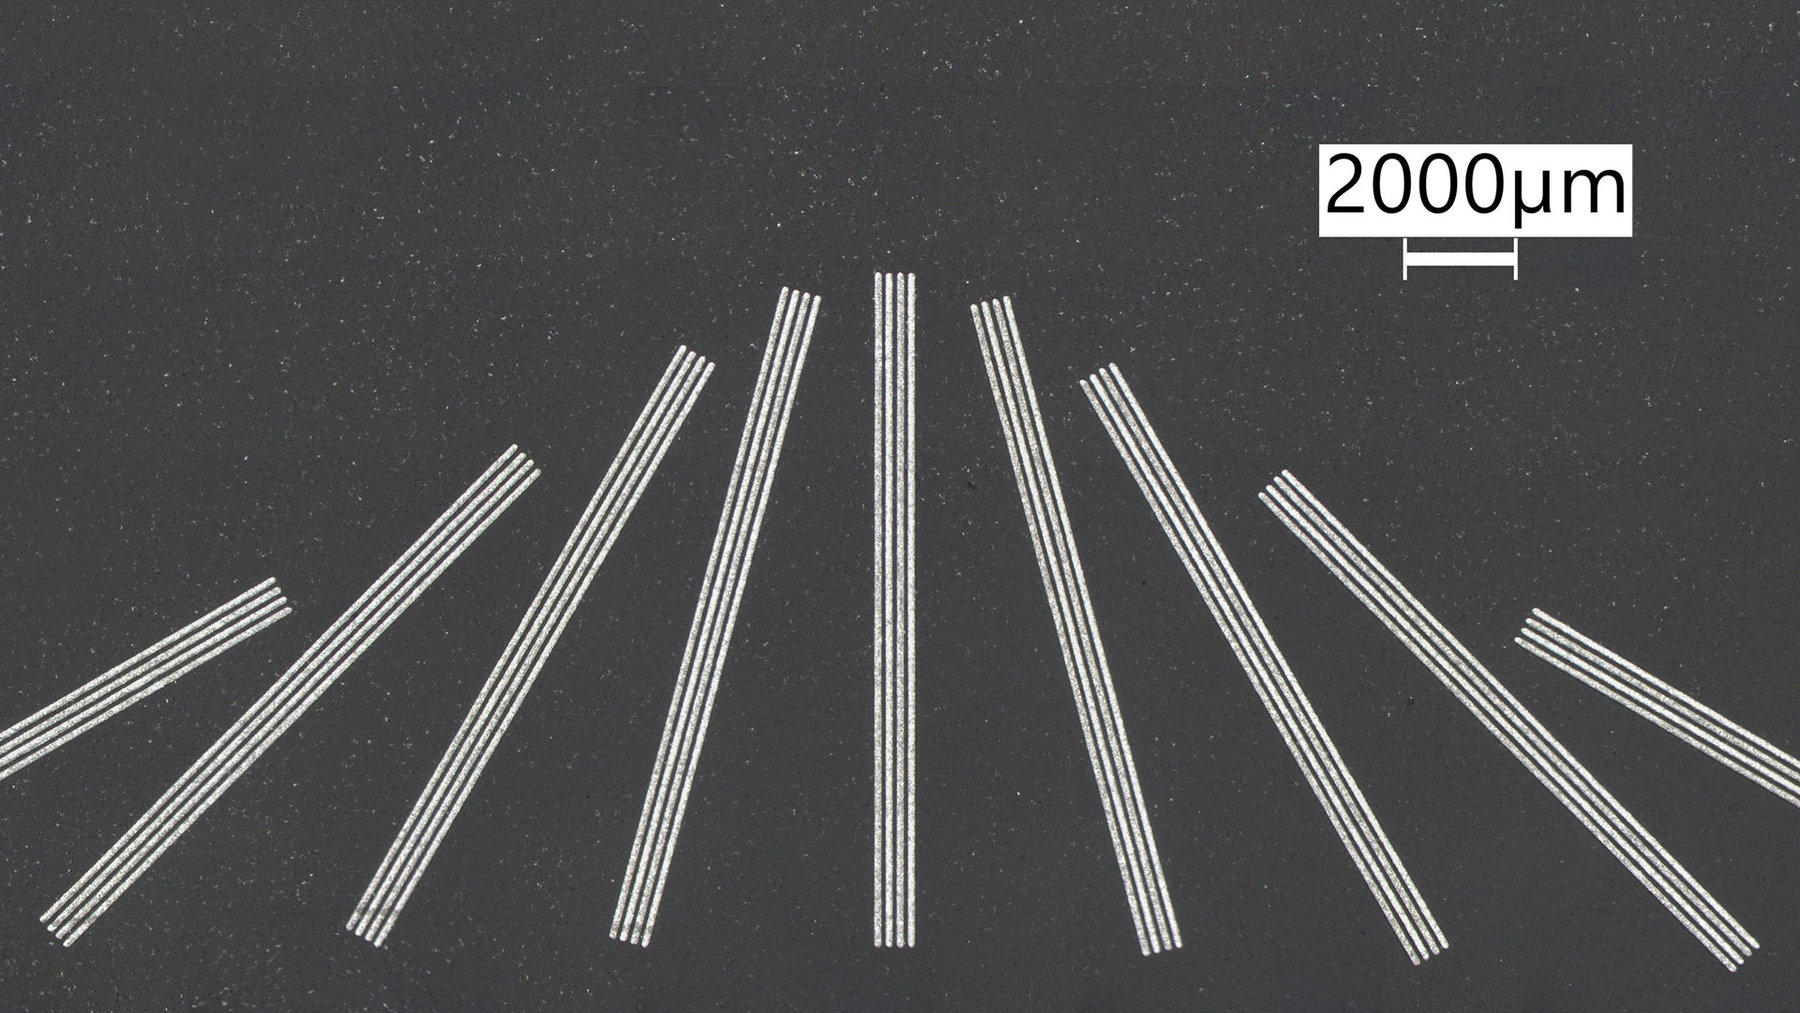
Damit das Pulver gleichmäßig aufgeschmolzen wird, müssen Lage und Abstand der Belichtungslinien stimmen. Im Stresstest erreicht Flying Ray® S eine Positioniergenauigkeit von ±10 μm, auch bei hohen Scangeschwindigkeiten sowie beim Beschleunigen und Abbremsen. Geprüft wurden Linienmuster in unterschiedlichen Ausrichtungen und dynamische Bewegungsabläufe.
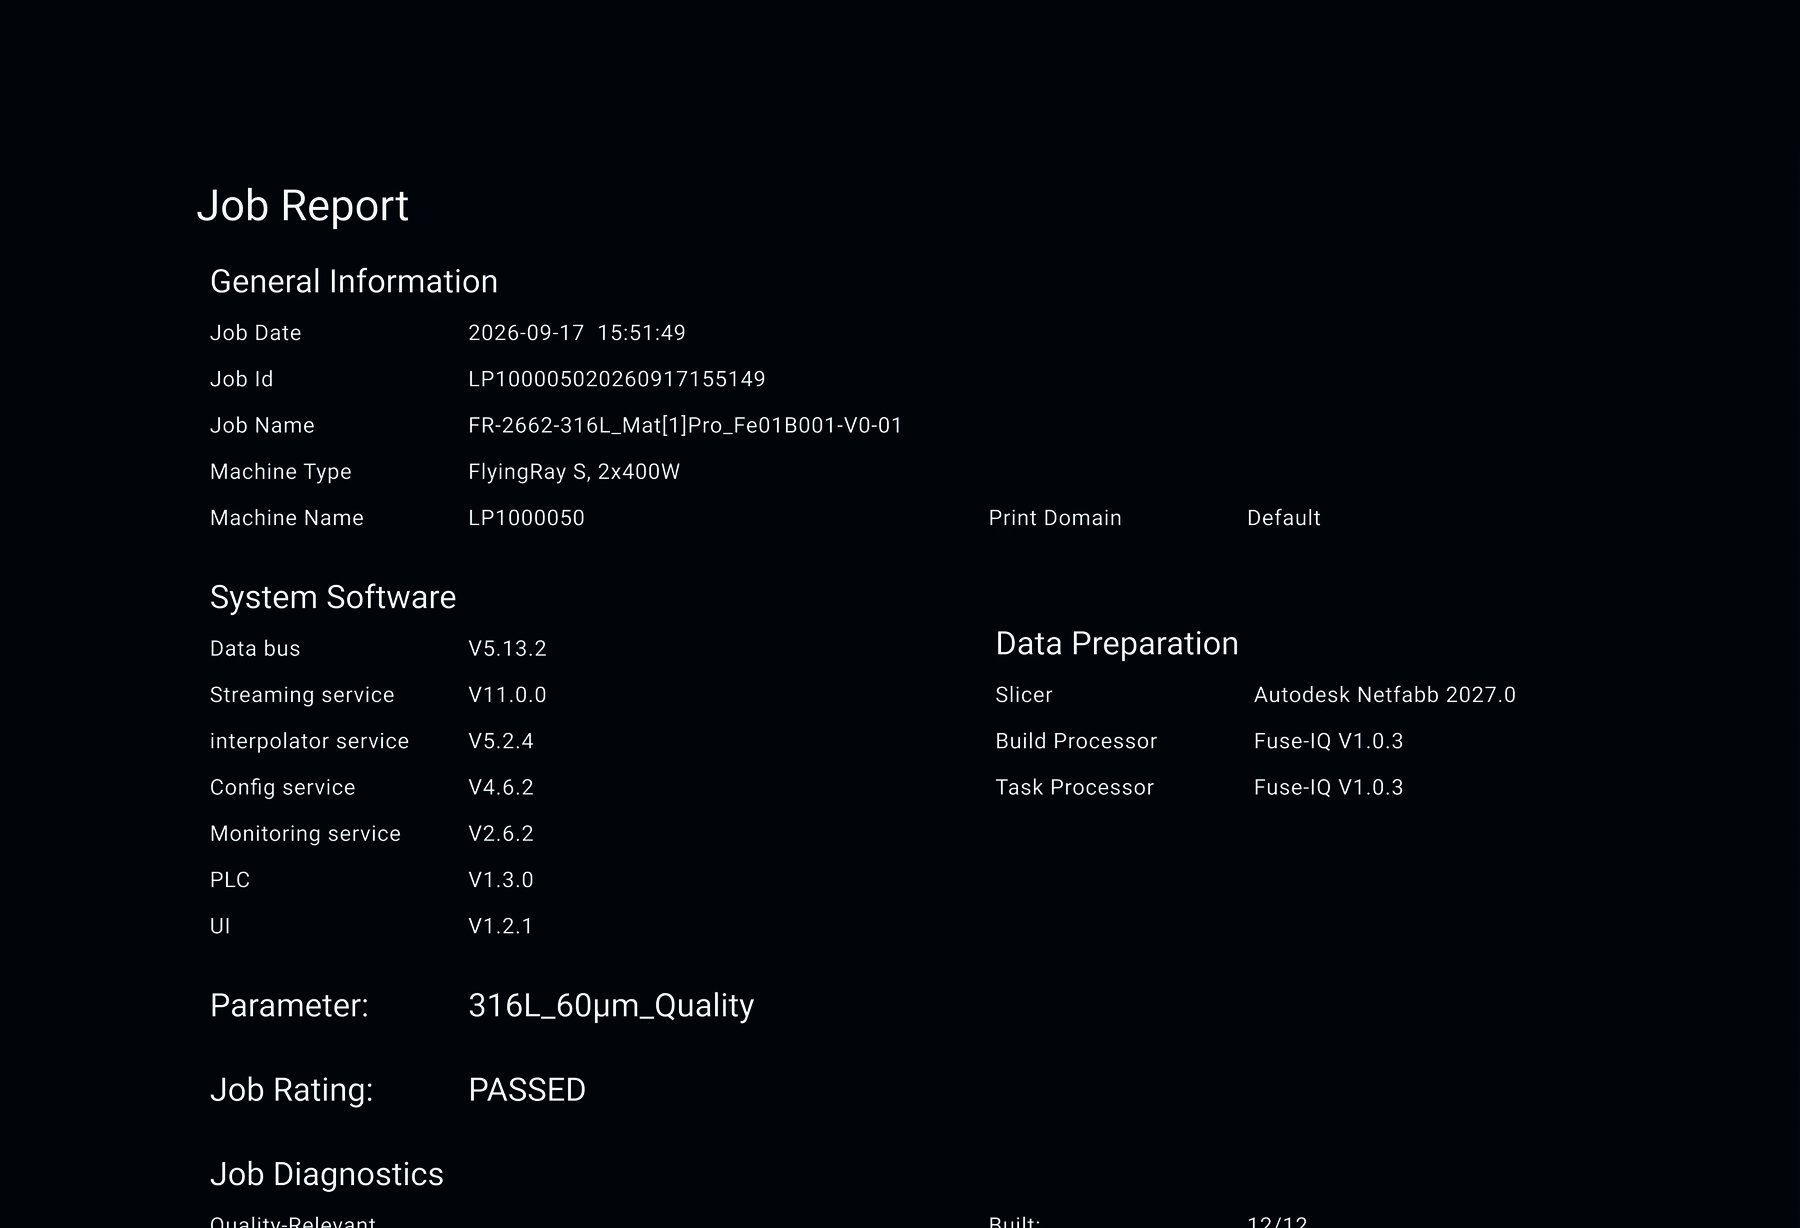
Die steife Konstruktion des Pivot-Arms in Kombination mit leistungsfähigen Antrieben ermöglichen eine optimierte Verteilung der bewegten Masse. Die Steuerung koordiniert die beteiligten Motoren und stimmt die Laserschaltung auf die Bewegung ab. So beginnt und endet jede Belichtung am vorgesehenen Punkt.
Hohe Dichte und geringe Streuung
Für eine planbare Fertigung müssen Bauteile an unterschiedlichen Stellen der Bauplatte vergleichbare Eigenschaften erreichen. Ein aktueller Versuch zeigt, dass die Dichteanalysen ein positives Ergebnis liefern. Die Dichteanalysen anhand lichtmikroskopischer Schliffaufnahmen zeigen nur geringe Unterschiede zwischen den untersuchten Positionen in x- und y-Richtung. Alle Messwerte dieses Versuchs liegen über 99,97 % relativer Dichte. Diese geringe Streuung ist eine wichtige Voraussetzung, um Anwendungen zu qualifizieren und Baujobs mit gleichbleibender Qualität zu wiederholen.

Technische DatenAdditive Manufacturing
Allgemein
Prozess: PBF-LB/M
Nutzbares Bauvolumen: 250 x 250 x 350 mm³
Schichtstärkenbereich: 20 – 90 μm
Inertgas: N2 / Ar (6 bar)
Inertgasverbrauch: Fluten ~300 l/min, Prozess ~50 l/min
Druckluft: 6 bar, Fluten: ~300 l/min
Umgebungstemperatur: 20 – 35 °C
Werkstoffe
Edelstahl 316L
In Entwicklung: Inconel IN 718 und Titan-Legierungen Ti6Al4V
Weitere Werkstoffe auf Anfrage.
Laser und Optik
Laser: Faserlaser, konfigurierbar – 1x od. 2x 400 W
Wellenlänge: 1.070 nm
Fokusdurchmesser: ca. 80 μm, fix
Max. ScanSpeed: 1.500 mm/s
Elektronik
Anschluss: 230/400 V AC - 3/N/PE 63A
Schutzart Schaltschrank: IP55
Schutzart Maschine (Bauteile): IP65